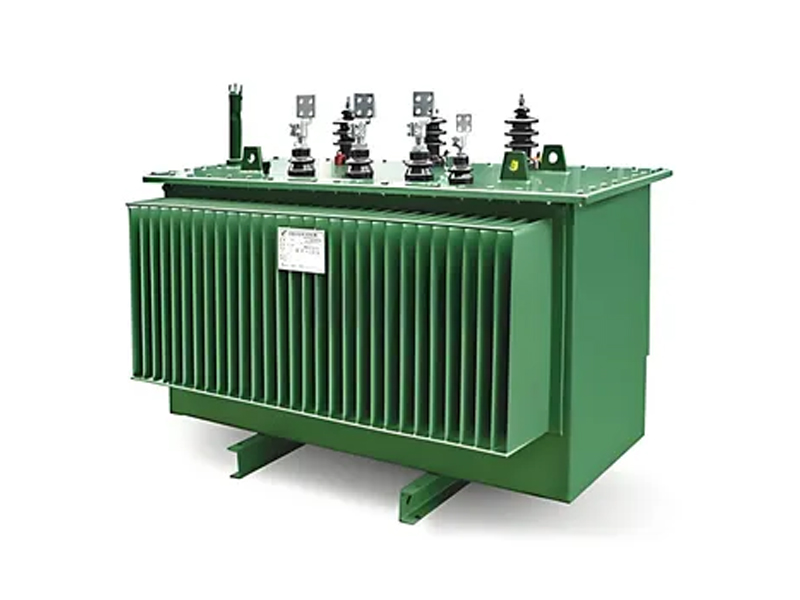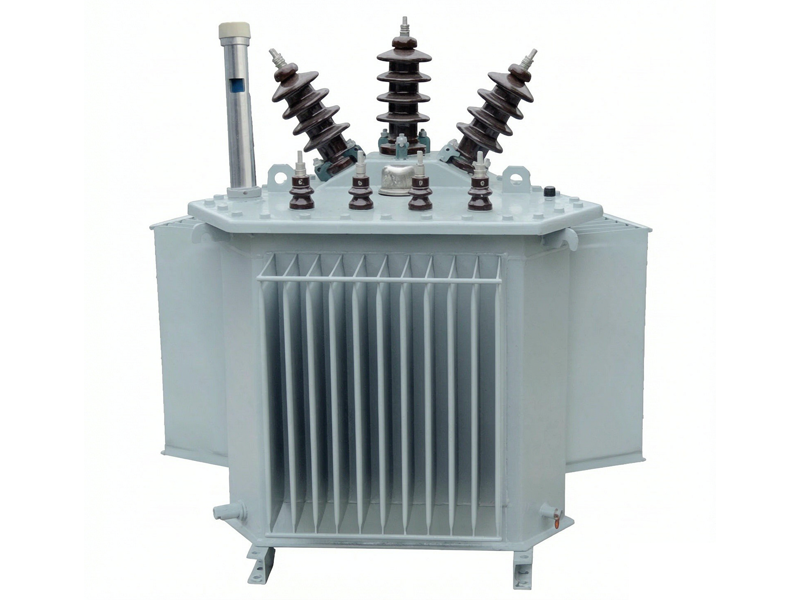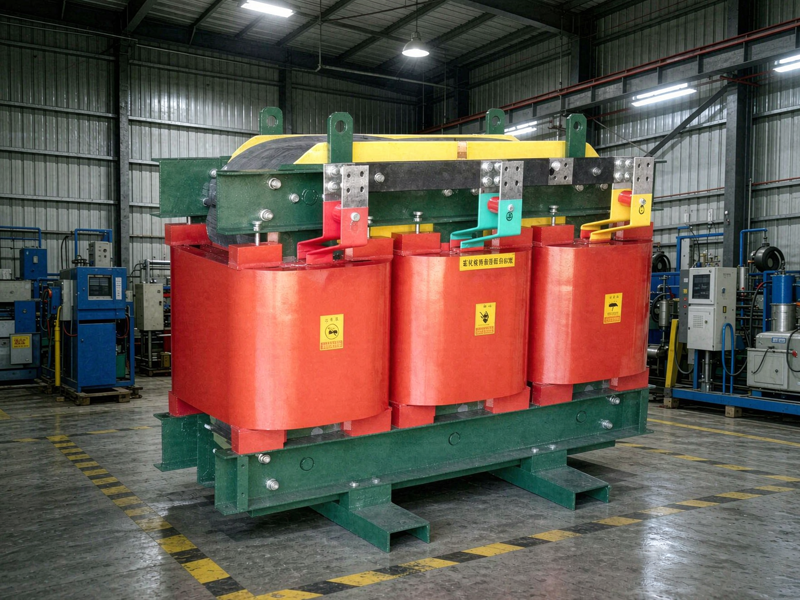
現代の電力システムの全体的な計画では、変圧器は電力網の「心臓部」として知られています。変電所、工業団地、街角にひっそりと佇んでいますが、電圧変換、送電、電気絶縁という中核的な使命を担っています。現代社会の運営を維持しているのは、目に見えない生命線です。しかし、この重い「心臓」をゼロから誕生させるプロセスが、単純な流れ作業ではなく、精密な物理学、材料科学、そして究極の手作業を組み合わせた長い旅であることを知る人はほとんどいません。この目に見えない生産ラインで、ひとつひとつのトランスの誕生には、数え切れないほどの技術者の知恵と職人の汗が詰まっています。設計図面の検討を繰り返してから最終的に完成品の納品に至るまで、製造プロセス全体は、「巻き取り、取り付け、テスト」という 3 つの連動する中心的な動作に高度に要約できます。これらの一見単純な 3 つの単語の背後には、ミリメートル精度の究極の追求と、電源の安全性に対する数十年にわたる静かな取り組みが隠されています。
第一部:巻線~トランスの「神経」の誕生~
変圧器を人体に例えると、巻線はその「神経回路網」です。このステップは製造プロセス全体の核心であり、変圧器の将来の性能と寿命を決定します。
温度と湿度が一定に保たれた精製作業場では、技術者たちが巨大な巻線機を操作している。彼らが手にする原料は普通の銅線ではなく、特殊な絶縁処理を施した平角銅線や箔テープです。巻線の各層では、ワイヤの間に高強度の絶縁紙または絶縁フィルムを配置する必要があります。これは、「神経」に強力な「保護服」を何層も着るようなものです。
巻線:電磁変換の精密編組
巻き取りプロセスの核となる秘密は、「しっかりと、均一に、そして正確に」ということです。
トランスのコイル巻線は、電磁エネルギー変換の絶対的な核心であり、機器の性能を決定する「魂」です。巻線プロセスの品質は、変圧器の電気的性能、短絡抵抗、長期動作の信頼性と寿命に直接影響します。これは決して単純な「巻く」アクションではなく、電磁物理特性を利用した奥深いゲームです。職人の忍耐力と技術が試される作業です。
広々としたワインディング工房に入ると、ブンブンという低い音の中、巨大なワインディングマシンがゆっくりと回転します。緻密な絶縁骨格の上に高純度銅線を一層、規則的に積み重ねていきます。高周波または特殊なトランスの場合、プロセス要件はさらに厳しくなります。高周波電流下での「表皮効果」や「近接効果」(つまり、電流が導体の表面に向かって流れ、抵抗と発熱が増加すること)を克服するために、職人はフィラメントを複数本撚り合わせたリッツ線を使用するか、導体の物理的な厚さを厳密に管理する必要があることがよくあります。巻線プロセスでは、張力の制御が最優先事項です。張力が高すぎると、ワイヤーが細くなり、表面の絶縁塗膜が破壊されてしまうこともあります。張力が小さすぎるとコイルが緩んで変形し、熱伝導効率に影響を与えるだけでなく、電磁力の影響による機械的強度の低下にもつながります。
漏れインダクタンスを低減し、磁気結合効率を向上させるために、最近のトランスでは「交互巻線方式」または「サンドイッチ巻線方式」、つまり一次巻線を 2 つに分け、その中間に二次巻線を巧みに挟み込む方式が多く採用されています。また、高周波コモンモードノイズによる周辺機器への干渉を抑えるために、一次側と二次側の間に銅箔シールド層を追加して、干渉電流を安全にアース線に戻すこともあります。各層を巻いた後、高温耐性のポリイミドテープまたはDMD複合絶縁紙を敷く必要があります。これは層間の物理的な絶縁であるだけでなく、電気絶縁の重要な防御線でもあります。偉大な職人、張国雲のように、UHV コンバーター変圧器の何千もの精密なはんだ接合と数万メートルのワイヤに直面したとき、彼は熟練した手と特殊な革ハンマーに頼って、重さ数十トンのコイルの幾何公差をプラスまたはマイナス 1 mm 以内で正確に制御する必要があります。これは体力に対する極限の挑戦であるだけでなく、「創意工夫」という言葉の究極的な解釈でもあります。
パート 2: 組み立て - トランスの「本体と骨」の構築
巻線が変圧器に「神経」を与えるとすれば、組み立ては変圧器の「本体と骨」を作成することになります。このプロセスでは、コア、巻線、その他のコンポーネントが有機的な全体に組み立てられます。
組み立てが完了した後、変圧器は絶縁処理という重要な「洗礼」を受けます。乾式変圧器のエポキシ樹脂真空注型であっても、油入変圧器の真空含浸(VPI)であっても、中心的な目的はコイル内の水分や気泡を完全に除去することです。高真空環境では、絶縁塗料や変圧器油があらゆる小さな隙間に浸透し、硬化後に強力で緻密な保護層を形成します。これにより、機器の熱伝導率が大幅に向上し、内部の熱が表面に効率的に伝導されるだけでなく、湿気や酸素を外部から効果的に隔離し、長期稼働中の絶縁材の老化や劣化を防ぎ、数十年の使用期間中、変圧器が堅牢であることが保証されます。
組立工房の所長は「組立作業は体力と精神力が問われる作業です。中型変圧器の本体の重さは数十トンありますが、要求される動作精度はミリ単位に達します。特に鉄心に巻線を挿入する作業は、強度と精度の両方が要求される感覚は素人には理解するのが難しいです。」と語ります。
パート 3: テスト – 変圧器に「健康証明書」を発行する
最初の 2 つのステップを経て、変圧器は形になり始めますが、それが「健全で適格」であり、今後数十年間安定して動作できるかどうかは、厳格なテストによって検証する必要があります。この段階は、変圧器の総合的な身体検査と「健康証明書」の発行とみなすことができます。
変圧器が最終的に組み立てラインから外れ、外観が形になり始めても、実際には「完成」したわけではありません。ユーザーに届けられ、送電網に接続される前に、ほとんど残酷ともいえる一連のシミュレーション テストを通過する必要があります。製造~検査の「3つのステップ」の最終章です。このリンクは製品品質の最後のハードルであり、設計理論を最も直接的に検証するものです。
定期検査は基本的な身体検査です。
特別な検査は深部 CT スキャンです。
+ 誘導耐電圧および部分放電試験: これは最も重要な試験の 1 つです。定格電圧の数倍の電圧が数十分続く状態で、同時に変圧器内部で部分放電の「ジュルジュル」音が発生するかどうかを高感度センサーで「監視」します。異常な放電信号は、絶縁システムに隠れた危険があることを意味します
+ 落雷および動作衝撃テスト: 変圧器に対する自然落雷や送電網障害の影響をシミュレートし、その「耐圧性」をテストします。
+ 温度上昇テスト: 変圧器を定格負荷で長時間動作させ、各部品の温度を測定して、最も厳しい条件下でも「過熱」しないことを確認します。
3 つのステップの背後にある共通言語: 無駄のなさと創意工夫
「巻いて、組み立てて、テストする」というプロセス全体を通して、現代産業の無駄のない管理と伝統的な製造の創意工夫が活かされています。
今日の変圧器工場では、すべてのプロセスに標準の操作指示があり、すべての主要なパラメータがリアルタイムで記録されて MES (製造実行システム) にアップロードされ、完全なプロセスのトレーサビリティが実現されています。変圧器の QR コードをスキャンすると、その「完全なライフサイクル プロファイル」、つまり誰のケイ素鋼板が使用されたか、誰がコイルを巻いたか、およびテスト中のすべてのデータ ポイントを確認できます。
しかし同時に、昔の巨匠たちの経験と判断は今でもかけがえのないものです。巻き上げ時の感触、組み立て時の空間判断、テスト異常の原因分析。こうした完全には明文化できない「暗黙知」が、今でも高品質なトランスづくりの鍵となっています。
ワークショップからグリッドまで
「巻線・設置・試験」の3つの工程を経て、すべての試験に合格した変圧器は、丁寧に洗浄・塗装・梱包され、全国各地、さらには海外へ出荷されます。彼らは変電所に定住し、送電網に接続し、何十年にもわたって静かに警備を開始します。
安定した信頼性の高い電気を享受するとき、キロワット時の電気のスムーズな「旅」が変圧器製造工場での正確かつ厳格なプロセスから始まると考える人はほとんどいないでしょう。巻線、設置、テスト - この 3 つの単純な言葉の背後には、無数のプロセスの詳細の蓄積、精密な製造と厳格なテストの組み合わせ、そして何世代にもわたる変圧器メーカーによる品質の維持があります。
電力への依存が高まるこの時代において、変圧器製造の「3 段階のプロセス」は、よりインテリジェントで環境に優しい新しい要素を組み込んで進化し続けますが、精度、信頼性、安全性の中心的な追求は決して変わりません。なぜなら、各変圧器は電流と電圧だけでなく、現代社会の光と電力も運んでいるからです。